
0 Коментар(и)
228 Прежледания
Заваряване на алуминий: как да подготвите материала и да направите здрав шев
Заваряване на алуминий е процес, който изисква повече внимание спрямо стомана. Алуминият има ниска топлоемкост и висока топлопроводимост, а на повърхността му се образува оксиден слой, който трябва да се преодолее правилно. Ако подготовката е лоша или топлината е неконтролирана, шевът става порест, деформира се или се получават пукнатини. В тази статия ще минете през практическите стъпки, които ползват работещите по форуми и сервизи: подготовка и почистване, избор на метод (TIG/ВИГ, МИГ/МАГ или електрожен при определени ситуации), правилна настройка по принцип, tack welding (фиксиращи шевове) и техники за тънък алуминий, без да го изгорите. Ще включим и кои консумативи се използват най-често: аргон, алуминиев тел и съответните електроди.Защо алуминият "се държи" различно при заваряване
Причините са няколко и почти винаги присъстват в проблеми при заваряване на алуминий:- Оксиден слой - алуминиевият оксид (Al2O3) се топи при значително по-висока температура от метала, което затруднява влизането на дъгата и свързването.
- Топлинно поведение - алуминият отдава топлина бързо, а тънките листове лесно се изгарят.
- Порестост и водород - при лоша подготовка или замърсяване могат да се образуват кухини и слаб шев.
- Деформации - температурните разлики свиват и разширяват метала; ако не фиксирате добре, детайлът се "криви".
Подготовка на алуминия преди заваряване
Ако търсите подготовка на алуминий преди заваряване, започнете от това, което реално влияе на качеството:- премахнете оксид, замърсявания и стар лак/боя в зоната на шева;
- почистете механично и/или със съответни препарати, без да оставяте мазни остатъци;
- работете със сухи детайли, без влага в зоната;
- подгответе ръбовете според дебелината и да имате достъп до корена.
TIG алуминий: как да заварявам с TIG (ВИГ)
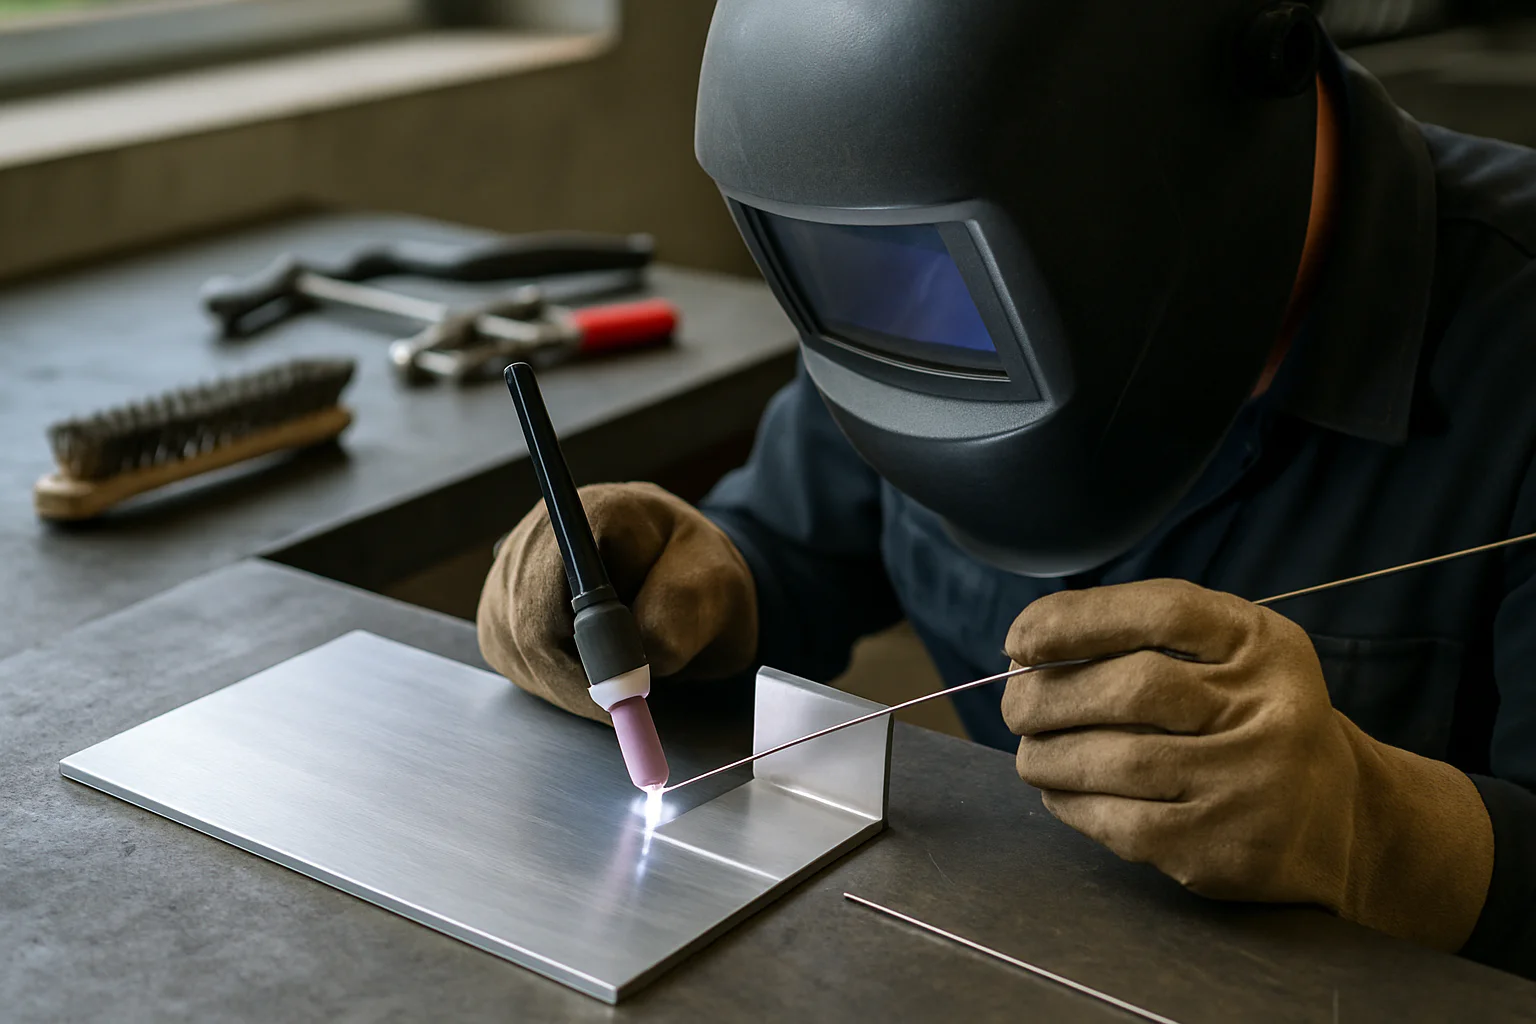
TIG алуминий е предпочитан, когато искате прецизен контрол и чист шев, особено при тънък материал и видими ремонти. При TIG за алуминий почти винаги се работи с AC и чист аргон или подходяща Ar/He смес, за да се преодолее оксидният слой.Основни техники
- tack welding - започнете с фиксиращи шевове в няколко точки, за да не се изкриви;
- движение с контрол, без да "спирате" прекалено дълго на едно място;
- поддържайте стабилна дъга и равномерна скорост;
- ако детайлът е тънък, използвайте по-ниска топлина и по-малка енергия, за да не го изгорите.
Заваряване на тънък алуминий без изгаряне
Това е най-честата тема за заваряване на тънък алуминий без изгарян. Проблемът е в управлението на топлината. Работете с:- по-нисък ток и по-кратки "стъпки";
- добра подготовка на околния метал, така че да не "търсите" дъгата;
- фиксиране на детайла с tack welds;
- кратки движения и по-чести паузи, вместо постоянен натиск с дълъг престой.
МИГ/МАГ алуминий: бързо и ефективно при по-дебели детайли
МИГ алуминий (GMAW) е по-бърз метод при определени дебелини и когато искате да напредвате уверено с подаващо. При него критични са телоподаването и газът. За алуминий телоподаващото трябва да е предвидено за алуминиев тел и често се използва тефлонова линийка, за да не се задира и да върви телът гладко. Газът трябва да е подходящ за алуминий. Практиката препоръчва чист аргон или подходяща Ar/He смес, а не произволни комбинации.Коя тел за МИГ заваряване на алуминий?
Най-често се използва алуминиев тел съобразно сплавта. В практиката може да срещнете избор по маркировка (например ER4043 или ER5356), но важи едно правило: стойте на препоръката за конкретния материал и дебелина.Електрожен (MMA) за начинаещи: възможно ли е за алуминий
В определени ситуации и при определени електроди за алуминий се практикува MMA, но за начинаещи TIG и MIG са по-обясними като контрол. При MMA често се работи с правилни електроди за алуминий и дисциплина на топлината, за да се избегне слаб шев. Ако целта ви е "осъществимо и бързо", започнете с TIG или MIG при възможност.Как да избегнете порестост, напукване и окисляване
В проблеми при заваряване на алуминий форуми най-често се посочват следните причини:- недостатъчна чистота и оксиден слой остава;
- неконтролиран ток и топлина, което води до "търсене" на дъгата;
- работа върху детайли с влага;
- липса на tack welds и изкривяване на детайла.
Настройки и ток: принципи вместо "магически числа"
В практиката се споменава, че за тънък алуминий трябва по-малка енергия и по-кратки движения. Ориентирите за ток могат да се срещат като зависимост от дебелината, но най-правилно е да направите проба на остатък от същия материал. Заваряване на алуминий 3 мм например изисква различен подход от лист 1 мм. Затова работете с проби, докато стигнете надежден шев без порестост и без изгаряне.Безопасност и подготовка на работното място
- Работете с подходяща заваръчна маска и ръкавици.
- Осигурете добра вентилация при аргон и при почистване.
- Не заваряйте върху мръсни или мазни повърхности.
- Почиствайте консумативите и инструментите, за да не пренасяте замърсявания към шева.
Как да заварявам алуминий с TIG, за да пробия оксидния слой?
Работете с TIG на AC и подходящ аргон (чист или Ar/He), като задължително почистите оксида преди шева. Използвайте tack welds и контролирайте скоростта, за да не прегреете тънкия метал.
Става ли заваряване на тънък алуминий без изгаряне?
Да, но изисква ниска топлина, кратки движения и добра подготовка. Правете фиксиращи tack шевове и започнете с проби на остатък от същия материал.
Коя тел да избера за МИГ заваряване на алуминий?
Избирайте алуминиев тел според сплавта и дебелината. В практиката се ползват популярни серии като ER4043/ER5356, но най-сигурно е да следвате препоръката за вашия материал и проект.
Какъв газ е нужен за аргоново заваряване на алуминий?
Най-често се търси чист аргон или Ar/He смес, подходяща за метода (TIG/МИГ). Използвайте газ, който производителят препоръчва за алуминий, за да не губите стабилност на дъгата.
Защо шевът става порест при алуминий?
Най-често заради лоша подготовка, остатъчен оксид, мръсотия или влага. Почистете до метал, работете сухо и контролирайте топлината, за да не "запушвате" процеса.
Може ли да заварявам алуминий с обикновено телоподаващо?
Възможно е, но за алуминий обикновено се ползват решения за телоподаващо с тефлонова линийка, подходящи настройки и тел за алуминий. Ако телът задира или не подава стабилно, качеството на шева пада.
Как да предотвратя изкривяване при заваряване?
Използвайте tack welds на няколко точки, работете симетрично и контролирайте топлинния внос. При по-дълги шевове правете поредица от къси участъци вместо непрекъснато нагряване.