
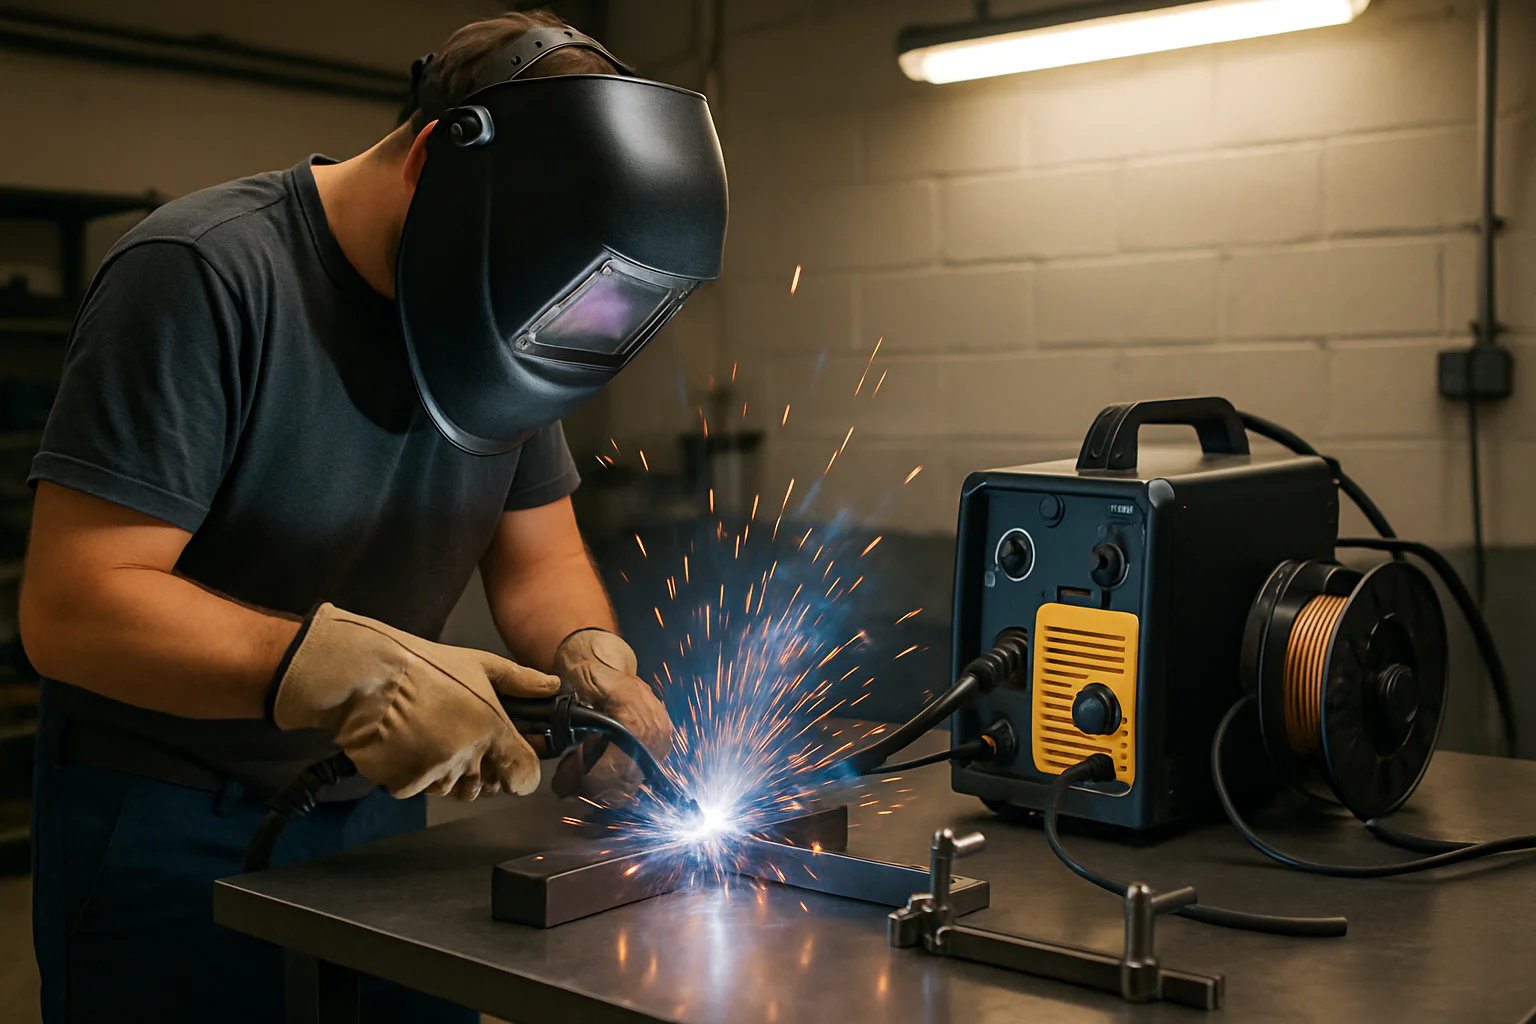
Практично ръководство за заваряване с телоподаващо без защитен газ
Темата как се заварява с телоподаващо без газ е особено полезна за хора, които работят в гараж, малка работилница, на открит строителен обект или при ремонтни дейности далеч от бутилка със защитен газ. Този метод използва самозащитна тръбна тел с флюс, която при нагряване образува защитна среда около заваръчната вана. Така отпада нуждата от аргонова или въглеродна бутилка, редуцир вентил и маркучи, а машината остава по-мобилна.
Когато се пита как се заварява с телоподаващо без газ, най-краткият отговор е чрез правилно подбрана флюсова тел, коректна полярност, подходяща скорост на подаване и стабилна техника на водене на горелката. На практика обаче резултатът зависи от още няколко неща: дебелината на материала, чистотата на детайла, качеството на масата, вида на ролката, състоянието на контактния накрайник и умението да се контролира разтопеният метал.
Методът е удобен за заваряване на черна стомана, ремонт на метални конструкции, врати, стойки, рамки, селскостопански елементи, огради и различни DIY проекти. Не е най-подходящ за много тънка ламарина, декоративни шевове без последващо почистване или приложения, при които се търси максимално гладка повърхност веднага след заваряване. При флюсовата тел има шлака и повече пръски, затова телената четка, чукчето за шлака, шлайфът и подходящите дискове са част от реалния работен процес.
Как се заварява с телоподаващо без газ и как работи флюсовата тел
За да се разбере как се заварява с телоподаващо без газ, трябва да се знае какво се случва в зоната на дъгата. Тръбната тел е куха или профилирана тел, пълна с флюс. При заваряване флюсът се разлага, отделя газове и образува шлака, която покрива шева, докато металът изстива. Тази защита намалява влиянието на кислорода и азота от въздуха върху заваръчната вана.
При класическо MIG или MAG заваряване защитата идва от външен газ. При работа без газ защитата е в самия консуматив. Затова изборът на тел е решаващ. Най-често за любителски и ремонтни задачи се използва самозащитна тел с диаметър 0.8, 0.9 или 1.0 мм. По-тънката тел е по-лесна за контрол при по-малки дебелини, а по-дебелата понася по-висок ток и е подходяща за по-масивни детайли.
Когато се учите как се заварява с телоподаващо без газ, не започвайте директно върху важен детайл. Използвайте изрезки от същия материал, с близка дебелина и същото положение на заваряване. Така ще настроите машината без риск да повредите готова конструкция. След няколко пробни шева ще видите дали дъгата е стабилна, дали телта се топи равномерно и дали шевът има добър профил.
Подходяща машина и консумативи за работа без газ
Не всяко телоподаващо е еднакво удобно за този метод. При избор на машина проверете дали поддържа работа с флюсова тел и дали позволява смяна на полярността. В много случаи при самозащитна тел горелката се свързва към отрицателния полюс, а масата към положителния, но винаги се следват указанията на производителя на телта и машината. Неправилната полярност води до нестабилна дъга, лошо проникване и излишни пръски.
Въпросът как се заварява с телоподаващо без газ включва и правилната окомплектовка на машината. Желателно е подаването да бъде стабилно, с ролка за флюсова тел. Назъбената ролка захваща телта по-добре, без да я смачква прекомерно. Контактният накрайник трябва да отговаря на диаметъра на телта, а водещият канал в горелката да е чист и без ръжда или стружки.
За домашна работилница често е достатъчен инверторен телоподаващ апарат с диапазон около 30 до 140 или 160 ампера. За по-сериозни ремонтни дейности, по-дебели профили и продължителна работа се търси по-висок работен цикъл, добро охлаждане и надежден механизъм за подаване. Ако работите на обекти без постоянна мрежа, генераторът трябва да бъде с достатъчна мощност и стабилно напрежение, съобразено с изискванията на заваръчната машина.
Каква тел да изберете
За черна стомана се използва самозащитна флюсова тел, обозначена за работа без газ. Не бива да се бърка с прахова тел, която изисква външен защитен газ. При покупка обърнете внимание на диаметъра, препоръчания ток, допустимите позиции на заваряване и полярността. За дребни ремонти и профили около 1.5 до 3 мм често се избира 0.8 или 0.9 мм. За по-дебели елементи 1.0 мм може да даде по-добро отлагане на метал.
Ако се чудите как се заварява с телоподаващо без газ върху по-тънък материал, започнете с по-нисък ток и по-къси точки, вместо с дълъг непрекъснат шев. Така намалявате риска от прогаряне и деформации. При детайли над 4 мм може да се наложи фаска, по-бавна скорост на движение и няколко слоя, за да се постигне здраво съединение.
Подготовка на детайла преди заваряване
Добрата подготовка често решава половината работа. Флюсовата тел прощава малко повече замърсяване в сравнение с някои други методи, но това не означава, че ръждата, боята, маслото и влагата са без значение. Почистете зоната на шева с телена четка, шлайфаща машина, ламелен диск или подходящ абразив. Мястото за щипката маса също трябва да бъде чист метал, защото слабият контакт причинява прекъсване на дъгата.
При сглобяване използвайте стеги, магнитни ъгли, менгеме или работна маса с отвори за фиксиране. Ако детайлите мърдат, шевът става неравен, а просветът се променя. При профили и планки оставете малък контролируем луфт, когато е нужно проникване в корена. При много тънък материал луфтът трябва да е минимален, защото топлината бързо пробива ръба.
Когато се упражнявате как се заварява с телоподаващо без газ, наблюдавайте не само горната форма на шева, а и обратната страна на пробните детайли. Липсата на проникване личи по студен, висок и тесен шев. Прекалено силната настройка личи по пробиви, прекомерно разтичане и силно изкривяване на ламарината.
Настройки на телоподаващото без газ
Най-честите регулируеми параметри са напрежение, скорост на телта и понякога индуктивност. При по-опростени машини настройките са комбинирани в степени. Започнете от таблицата на капака на апарата или от данните на ролката тел, след това коригирайте според звука и формата на шева. При добра настройка дъгата звучи равномерно, без силно пукане и без телта да бута горелката назад.
Ако телта се забива в детайла, скоростта на подаване може да е висока или напрежението ниско. Ако дъгата гори назад към накрайника, скоростта може да е ниска или напрежението прекалено високо. При много пръски проверете полярността, чистотата на материала, дължината на свободния край на телта и съвместимостта между телта и настройките.
В практиката как се заварява с телоподаващо без газ се учи най-бързо чрез малки промени. Не променяйте всичко наведнъж. Направете шев с определена настройка, огледайте го, изчистете шлаката и коригирайте само един параметър. Така ще разберете кое влияе върху проникването, ширината и стабилността на дъгата.
Дължина на телта и ъгъл на горелката
Свободният край на телта обикновено е около 10 до 15 мм, но точната стойност зависи от телта, машината и позицията. Прекалено дългият край прави дъгата нестабилна и намалява топлината в шева. Прекалено късият край води до залепване и замърсяване на накрайника.
При самозащитна флюсова тел често се използва техника на дърпане, при която горелката се накланя леко назад спрямо посоката на движение. Това помага шлаката да остане зад ваната и намалява риска тя да попадне в шева. Ъгъл около 10 до 15 градуса е добра отправна точка. При ъглови шевове дръжте телта така, че топлината да се разпределя между двата детайла.
Техника на заваряване и контрол на шева
Когато някой пита как се заварява с телоподаващо без газ, често очаква настройка в ампери, но реалната техника е също толкова важна. Движението трябва да бъде равномерно, с видим контрол върху ваната. Ако се движите прекалено бързо, шевът става тесен, висок и със слабо свързване по краищата. Ако сте прекалено бавни, натрупвате излишна топлина, пръски и деформации.
За челни съединения на средна дебелина може да се работи с права линия или леко колебание. За ъглови шевове малко зигзагообразно движение помага да се запълни ъгълът, но не прекалявайте с ширината. При вертикално заваряване настройките трябва да са по-ниски, а движението по-контролирано. Ако телта е подходяща за всички позиции, това ще бъде отбелязано от производителя.
След всеки шев шлаката трябва да се отстрани. Използвайте чукче за шлака и телена четка, а при нужда шлайфаща машина. Ако правите многопластов шев, не полагайте следващия слой върху непочистена шлака. Това е една от честите причини за включвания, кухини и слаби участъци.
Безопасност при работа с телоподаващо без газ
Заваряването без газ не означава по-малко защитни средства. Нужни са автоматична заваръчна маска или маска с подходящ DIN филтър, ръкавици, плътно работно облекло, обувки без открити части и добра вентилация. Флюсовата тел отделя дим и аерозоли, затова не работете в затворено помещение без проветряване или аспирация.
Преди да започнете, отстранете леснозапалими материали от зоната около детайла. Пръските могат да подпалят дървени стърготини, картон, парцали с масло или пластмаса. Дръжте пожарогасител наблизо, особено при ремонт на конструкции, автомобили, ремаркета или селскостопанска техника. Не заварявайте съдове, в които е имало гориво, разтворители или неизвестни вещества.
При обучение как се заварява с телоподаващо без газ е нормално да има повече пръски и груби шевове. Затова защитете околните повърхности и използвайте спрей против пръски върху дюзата и около зоната, където това е допустимо. Проверявайте кабелите, щипката маса и горелката за нагряване, нарушена изолация или разхлабени връзки.
Чести грешки и как да ги избегнете
Една от най-честите грешки е работа с неправилна полярност. Ако шевът пръска прекомерно, дъгата е груба и проникването е слабо, първо проверете свързването. Втора грешка е използването на гладка ролка с прекалено голям натиск. Флюсовата тел е по-мека от плътната и може да се деформира, което води до неравномерно подаване.
Друга грешка е заваряване върху боя и дебела ръжда. Макар методът да е подходящ за ремонтни условия, чистият метал винаги дава по-надежден резултат. Не подценявайте и контактния накрайник. Износен или замърсен накрайник влошава контакта с телта, нагрява се и прави дъгата нестабилна.
Много начинаещи се опитват да компенсират слабата настройка с по-бавно движение. Това често води до натрупан, висок шев, който изглежда масивен, но няма добро свързване с основния материал. По-добре е да настроите правилно напрежението и скоростта на телта, след което да работите с постоянна скорост.
Инструменти, аксесоари и поддръжка за по-добър резултат
За да приложите на практика как се заварява с телоподаващо без газ, подгответе цял комплект, а не само машината. Освен телоподаващ апарат и флюсова тел ще ви трябват контактни накрайници, ролка за съответния диаметър, щипки, магнитни ъгли, чукче за шлака, телени четки, шлайф с дискове за почистване и рязане, измервателни инструменти, маркер за метал и защитни средства.
Поддръжката на машината удължава живота й и подобрява качеството на шева. Почиствайте ролките и зоната на подаване от прах и метални частици. Не оставяйте телта във влажна среда, защото корозията влошава подаването и замърсява шева. Съхранявайте ролките в сух шкаф или кутия, особено ако работилницата не се отоплява постоянно.
Горелката също изисква внимание. Сменяйте контактния накрайник при разширен отвор, залепване или лош контакт. Проверявайте дюзата и изолаторите, макар при работа без газ дюзата да има по-различна роля спрямо MIG заваряване със защитен газ. Кабелът на горелката не трябва да бъде прегънат рязко, защото това затруднява подаването на телта.
Кога заваряването без газ е правилният избор
Методът е силен при мобилни ремонти, работа на открито и ситуации, в които вятърът би разпръснал защитния газ при стандартно MIG или MAG заваряване. Добър избор е за огради, скоби, рамки, метални стойки, временни конструкции и поддръжка на стопанско оборудване. Ако е нужно чисто производство с минимално пръскане и красив шев, телоподаващо с газ може да бъде по-подходящо.
Ако основният ви въпрос е как се заварява с телоподаващо без газ за домашни ремонти, започнете с машина от надежден клас, качествена тел и няколко часа практика върху отпадъчен метал. Ако ще работите професионално, гледайте работния цикъл, сервизната поддръжка, наличността на консумативи и възможността машината да работи както без газ, така и с газ. Така получавате по-широк диапазон за различни задачи.
В нашия онлайн магазин можете да разгледате телоподаващи заваръчни апарати, флюсова тел, заваръчни маски, ръкавици, шлайфащи машини, режещи дискове, стеги, измервателни уреди и аксесоари за работилница. Ако не сте сигурни как се заварява с телоподаващо без газ с конкретна машина или коя тел е подходяща за вашия материал, свържете се с нас за насока и избор на правилното оборудване.